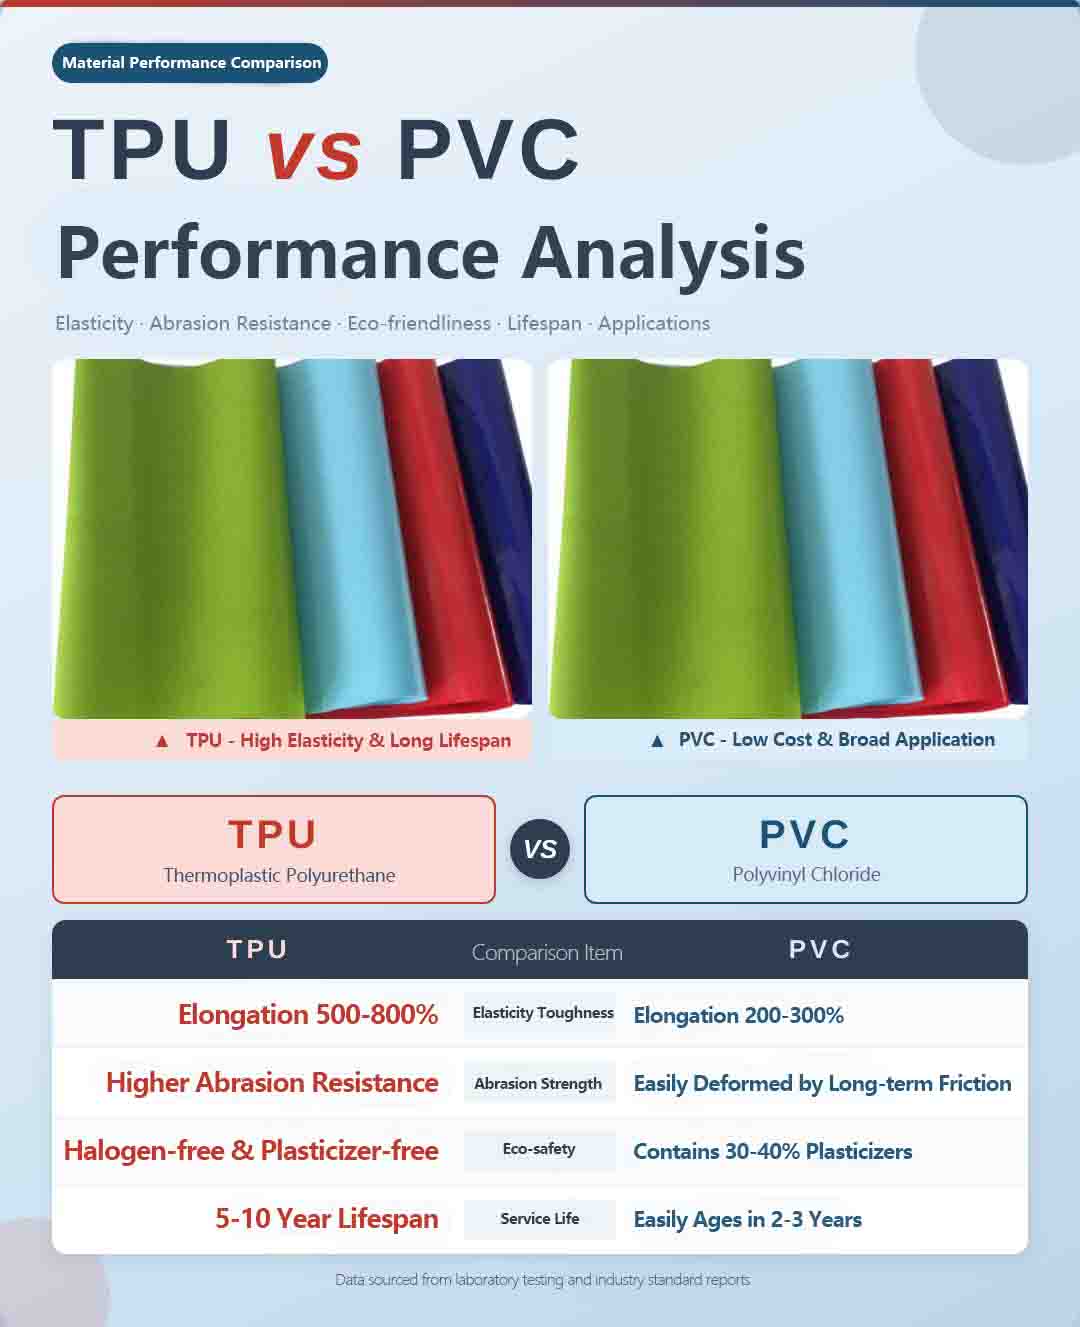
Этот анализ материалов анализирует структурные разрушения водонепроницаемого багажа при сильном холоде. Он сравнивает миграцию пластификатора ПВХ с присущей ему эластичностью ТПУ, предоставляя B2B-покупателям эмпирические данные термических испытаний для предотвращения катастрофических сбоев в эксплуатации.
В этой статье объясняется, как традиционные сшитые рюкзаки выходят из строя под воздействием грязи и проливного дождя, а также как технология бесшовных соединений ТПУ 420D с высокочастотной сваркой создает полностью водонепроницаемую конструкцию без проколов, предназначенную для исключительной долговечности на открытом воздухе и несущей способности.
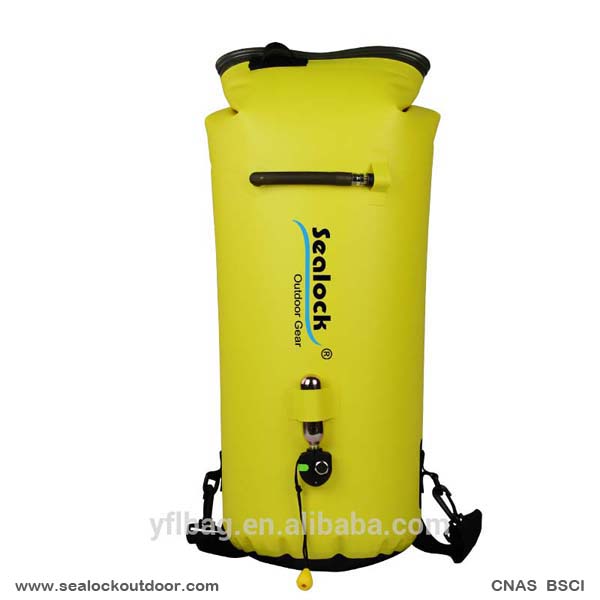
В этом техническом отчете мы обходим стороной общий наружный маркетинг и анализируем механику структурных повреждений багажных отсеков во время погружений под воздействием высоких энергий. В нем подробно описываются границы физических характеристик ТПУ 500D, сваренных радиочастотной сваркой, производственные допуски и протоколы проверки полевых испытаний, обязательные для критической электронной защиты груза.
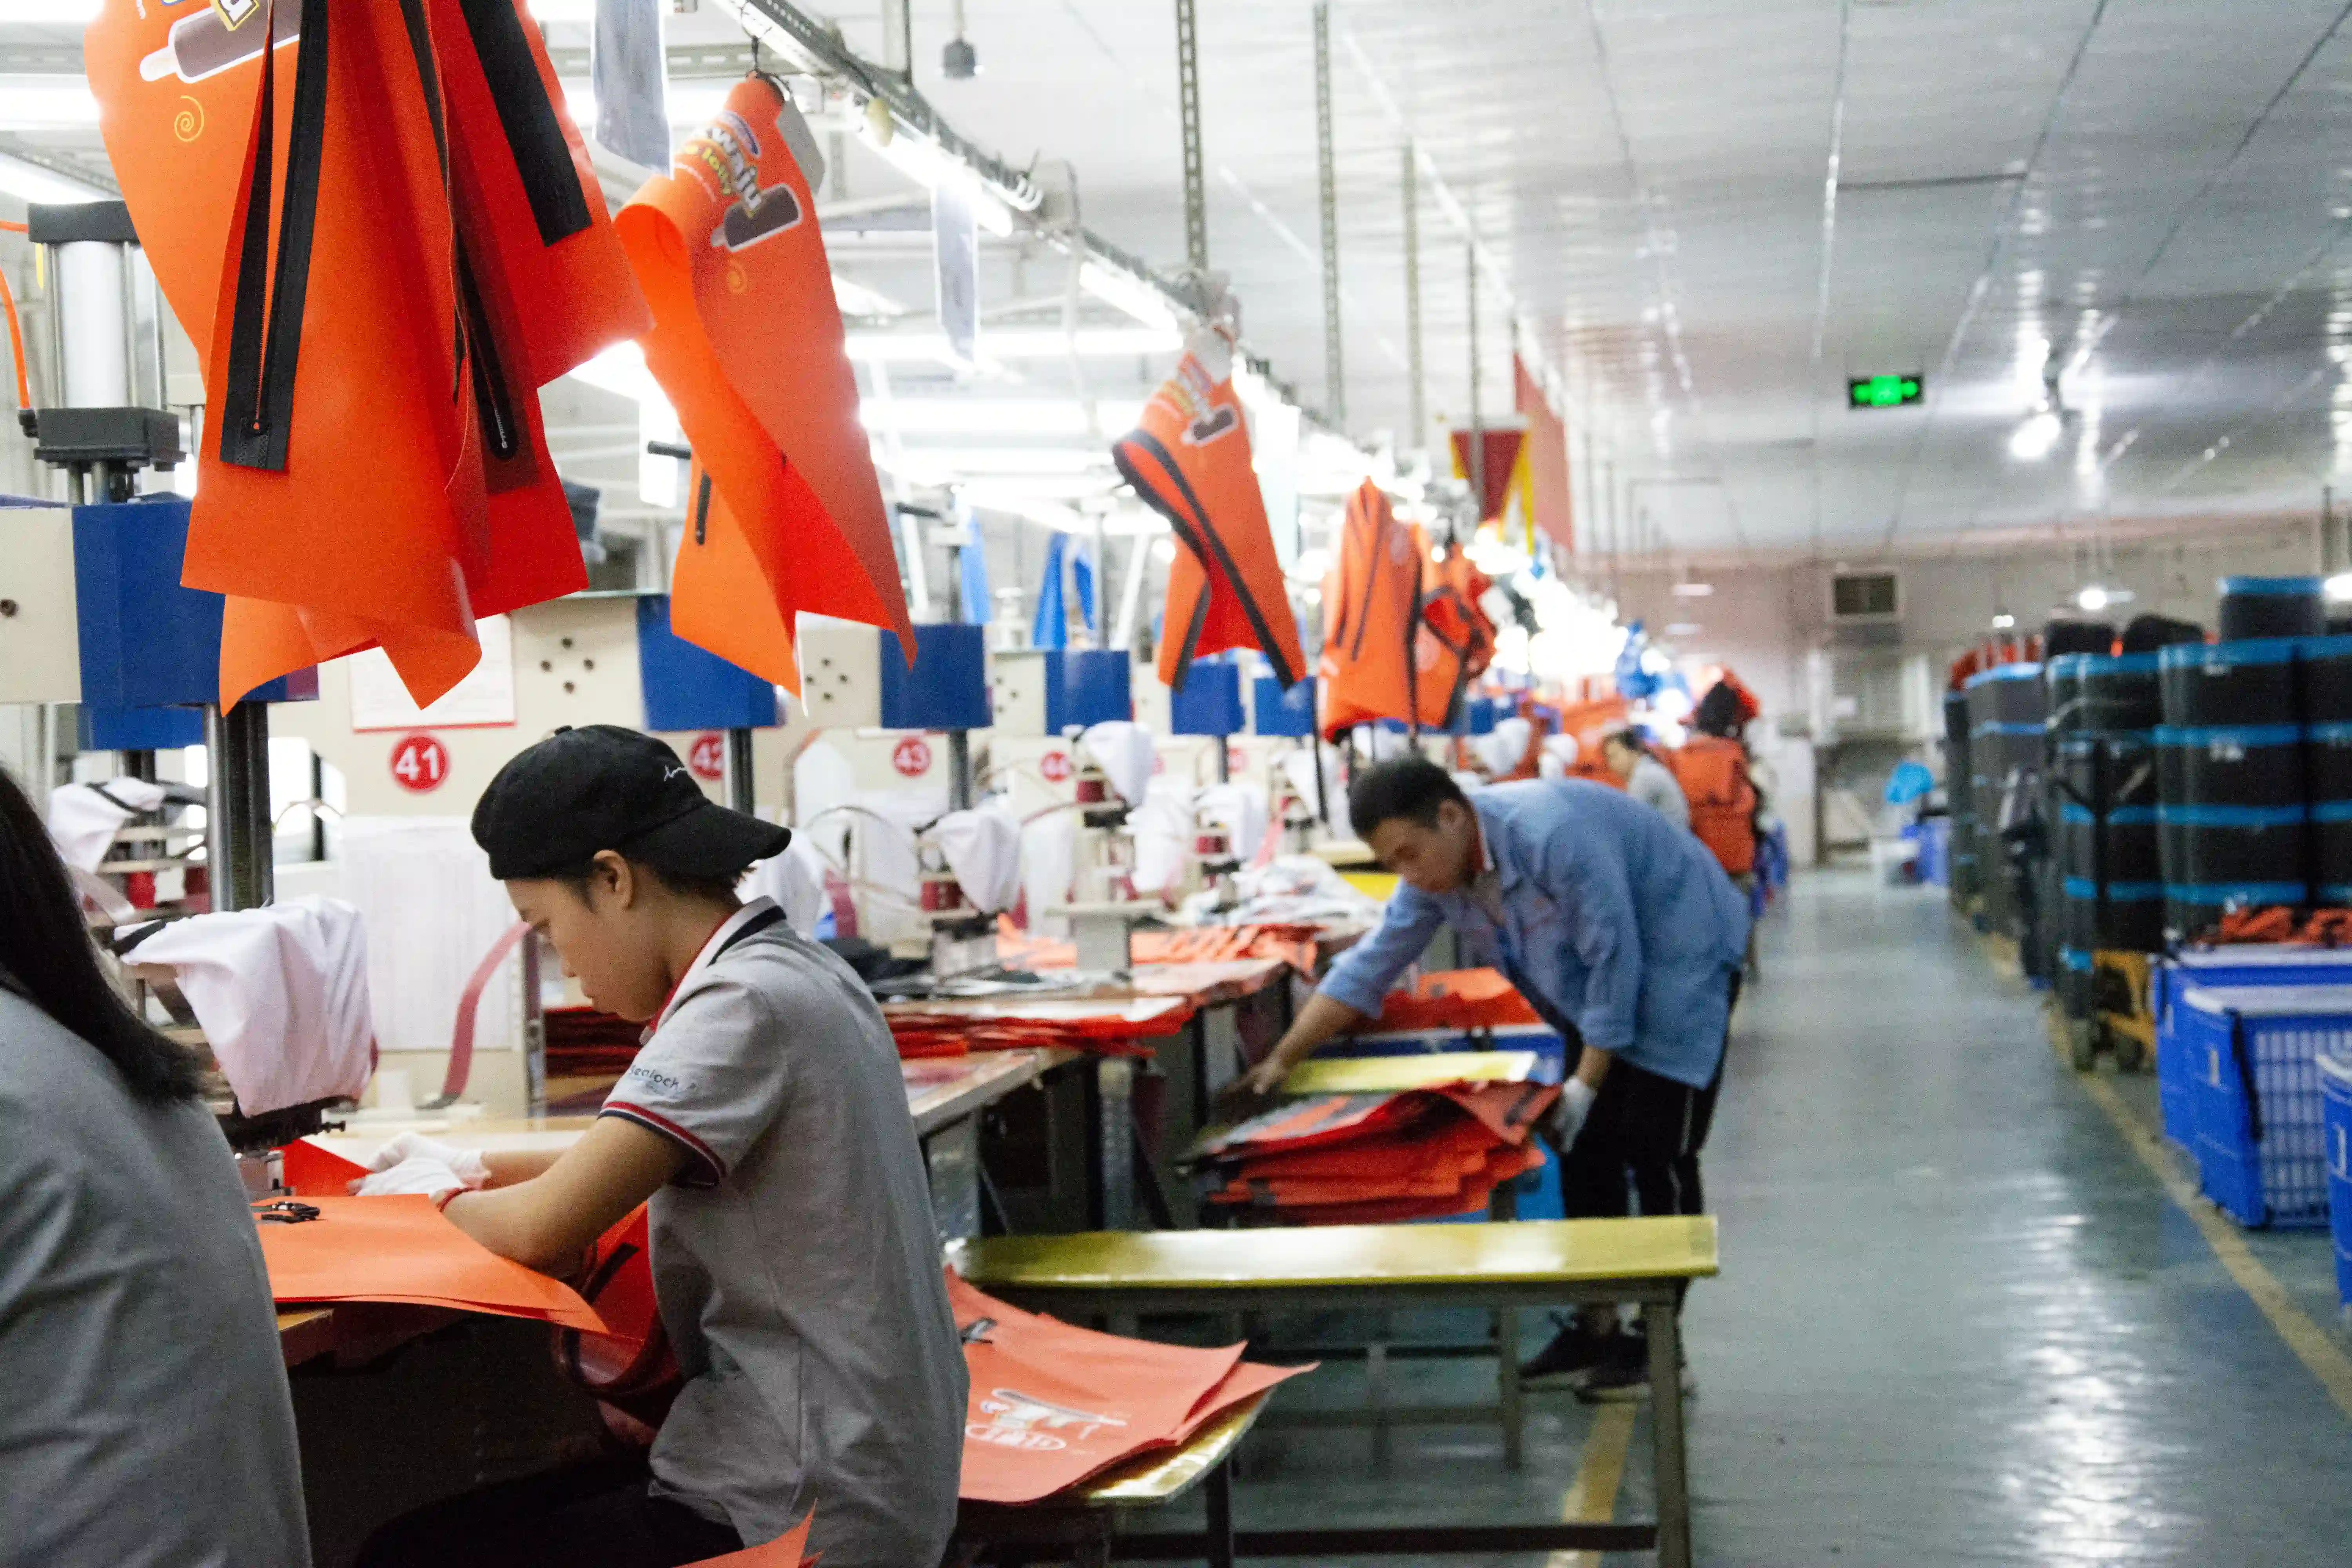
Стратегия двухбазового производства выглядит чистой в запросе цен. Выполнение этой задачи — отслеживание партий полимерной смолы через международные границы, синхронизация последовательности загрузки контейнеров и доставка калиброванных подложек из ТПУ на вьетнамский сварочный цех в том же первозданном состоянии, в котором они покинули китайскую лабораторию, — вот то место, где большинство брокеров терпят неудачу. В этом тематическом исследовании документируются фактические операции цеха, лежащие в основе передачи производства Sealock из Китая во Вьетнам: от литников на входе в состав LLDPE и хранения рулонов в вакуумной упаковке до протоколов загрузки контейнеров Yang Ming и манифестов отслеживания штрих-кодов. Потому что сертификаты — это просто. Исполнение — это то, что отличает серьезных OEM-партнеров от дорогостоящих ошибок.
При поиске водонепроницаемой или тканевой экипировки в больших масштабах данные о прочности на отслаивание имеют большее значение, чем экскурсия по заводу. От оценки проскальзывания шва по стандарту ASTM D751 и ускоренных испытаний в камере гидролиза до поточных тепловизионных изображений и цифровых журналов контроля качества — разница между надежным партнером-производителем и дорогостоящей ошибкой измеряется в Ньютонах, а не в обещаниях. Вот что именно нужно проверять, что требовать и как китайско-вьетнамская производственная стратегия обеспечивает как инженерную точность, так и гибкость цепочки поставок.
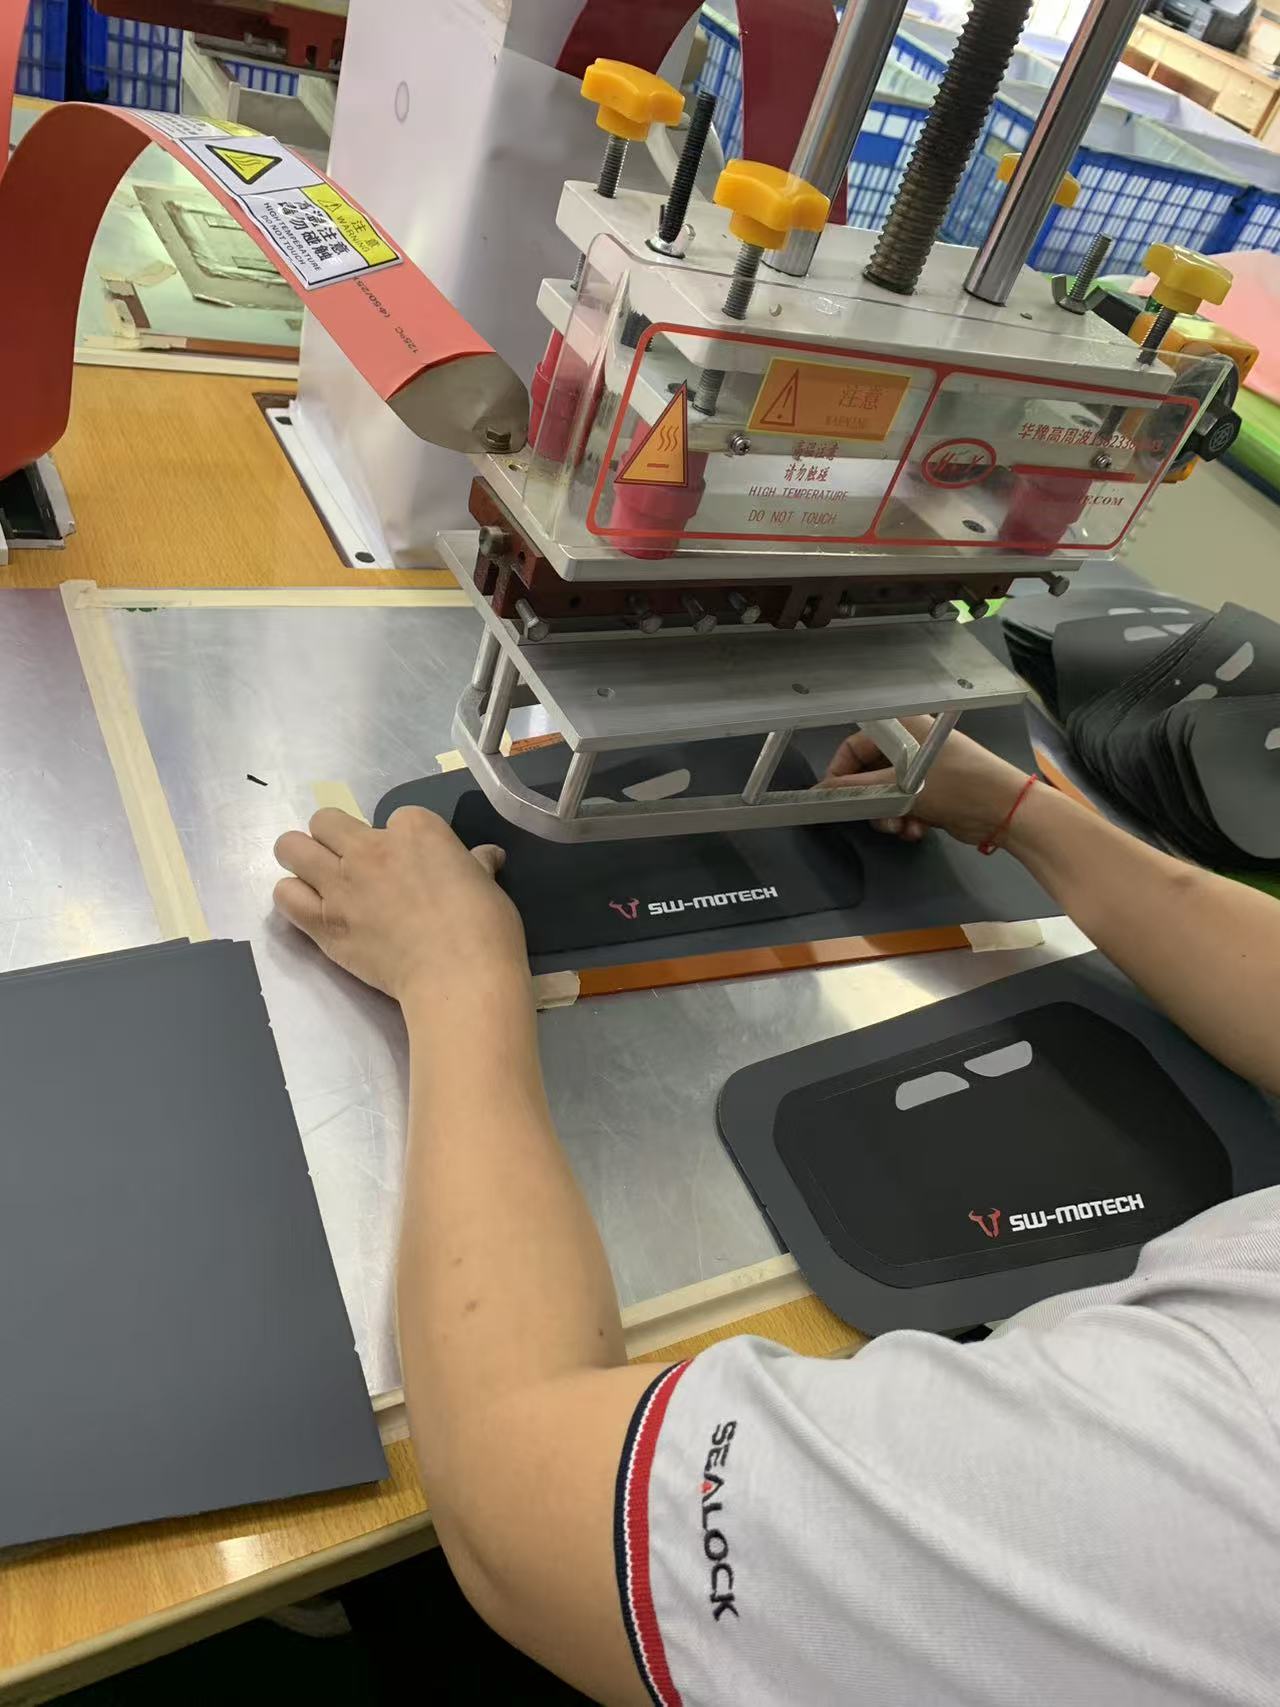
Дефекты радиочастотной сварки особенно опасны с точки зрения цепочки поставок, поскольку наиболее серьезные из них, особенно холодные сварные швы, невидимы при стандартном визуальном осмотре и обнаруживаются только в условиях полевых напряжений, спустя долгое время после того, как контейнер покинул порт. В этом руководстве рассматриваются три типа дефектов, на которые обращают внимание опытные менеджеры по снабжению при аудите операций радиочастотной сварки OEM: неполное молекулярное плавление (холодная сварка), термическая деградация из-за дуги и асимметричная экструзия из-за смещения плиты. Для каждого дефекта он объясняет условия производства, которые его вызывают, визуальные и тактильные индикаторы, видимые во время заводского аудита, а также конкретные испытания или запрос документации, которые подтверждают или исключают его.