Радиочастотная сварка: как изготавливаются и проверяются радиочастотные сварные швы
Радиочастотная (РЧ) сварка, также называемая высокочастотной (ВЧ) сваркой или диэлектрической сваркой, соединяет термопластические материалы, такие как ПВХ и ТПУ, нагревая их изнутри быстропеременным электромагнитным полем, обычно частотой 27,12 МГц, в то время как профилированная металлическая матрица сжимает слои вместе. Два слоя сливаются в один и охлаждаются под давлением, оставляя шов без отверстий для игл, ниток и клея. Вот почему высокочастотные сварные швы используются везде, где продукт должен удерживать воду, воздух или жидкость внутри или снаружи: сухие мешки, водонепроницаемые рюкзаки, мягкие охладители, надувные лодки, пакеты для медицинских жидкостей и многие военные и промышленные контейнеры.
В этом руководстве объясняется, как работает этот процесс, какие материалы можно и нельзя сваривать, чем сварной шов отличается от сшитых, проклеенных и клееных швов, почему сварной шов не получается и как сварные швы проверяются перед отправкой продукта. Это написано с завода: мы уже более 20 лет производим пакеты, сваренные высокочастотной сваркой, на наших заводах в Дунгуане, Китай, и Хошимине, Вьетнам.
Изучите этот раздел: Радиочастотная сварка, испытания и материалы.
Эта страница является отправной точкой для наших инженерных статей о высокочастотной сварке. Каждая статья ниже углубляется в одну часть темы.
Радиочастотная сварка — это способ сварки пластмасс без контакта внешнего источника тепла с поверхностью. Вместо горячей пластины или горячего воздуха машина применяет к материалу высокочастотное электрическое поле. Некоторые пластмассы содержат полярные молекулы, которые пытаются выровняться с полем. Поскольку поле меняется на противоположное миллионы раз в секунду, эти молекулы постоянно колеблются, а трение между ними генерирует тепло внутри самого материала. Когда пластик достигает точки плавления в месте соединения, давление штампа заставляет два слоя течь друг в друга.
Названия РЧ-сварка, ВЧ-сварка, высокочастотная сварка и диэлектрическая герметизация описывают один и тот же процесс. Промышленные машины работают на частотах, отведенных для этой цели, чаще всего 27,12 МГц, поэтому в технических характеристиках также встречается термин «сварка 27,12 МГц». Этот процесс используется в промышленности с середины двадцатого века и в настоящее время является стандартом для любого продукта, в котором сшитый шов может протекать.
Как работает процесс, шаг за шагом
На линии по производству пакетов высокочастотная сварка является одним из этапов более длинной последовательности. Панели сначала вырезаются из ткани с покрытием ТПУ или ПВХ, а любые детали, требующие шитья, такие как лямки, крепления для ремней и карманы-органайзеры, пришиваются к плоским панелям перед началом сварки. Вот почему большинство водонепроницаемых сумок изготавливаются на двух линиях: шитье и сварка, работая вместе, а не одна заменяет другую.
Для каждого сварного шва оператор размещает панели на станине машины, часто в приспособлении, которое удерживает их в точном положении. Латунная матрица, имеющая форму шва, опускается на материал, а под ней располагается изолирующий буферный лист, предотвращающий искрение. Затем машина подает радиочастотную энергию в течение нескольких секунд, пока матрица прижимается. Как только энергия прекращается, матрица остается закрытой в течение периода охлаждения, так что расплавленный материал затвердевает под давлением; Если отпустить слишком рано, шов получится слабым и волнистым. Наконец, лишний материал обрезается и проверяется шов.
Результат контролируют три настройки: мощность, время сварки и время охлаждения, а также давление штампа. Они должны быть установлены для каждой комбинации материала, толщины и штампа. Установка, обеспечивающая идеальный шов на брезенте из ПВХ плотностью 500D, может прожечь тонкую пленку ТПУ или проплавить тяжелый ламинат ТПУ, поэтому перед началом производства каждый новый материал или штамп проверяется с помощью тестовых сварных швов.
Латунная матрица сжимает слои вместе, а высокочастотная энергия плавит их изнутри.
Какие материалы можно сваривать радиочастотной сваркой?
В высокочастотном поле нагреваются только пластики с полярными молекулами, что ограничивает процесс некоторыми материалами. ПВХ и полиуретаны, в том числе ТПУ, являются наиболее широко свариваемыми и являются основными материалами, используемыми для изготовления водонепроницаемых сумок. Некоторые другие материалы можно сваривать в особых условиях, тогда как обычные неполярные пластмассы сваривать таким способом вообще нельзя.
Материал
RF свариваемый?
Примечания
ПВХ (пленка и брезент с покрытием)
Да, с готовностью
Классический материал для сухих сумок и мотоциклетных сумок.
ТПУ и другие полиуретаны
Да
Легче и гибче на холоде, чем ПВХ; параметры зависят от марки и толщины
Нейлоновая или полиэфирная ткань с покрытием ТПУ или ПВХ.
Да, через покрытие
Покрытие – это то, что сваривает; он должен быть достаточно толстым и подходить по размеру лицу
ЭВА, ПЭТ, нейлоновая пленка, немного АБС.
Иногда
Возможно при использовании специальных настроек или нагретого инструмента.
Неполярный; вместо этого соединяются горячим воздухом, ультразвуком или другими методами.
Тканый нейлон или полиэстер без покрытия
Нет
Сначала необходимо сшить или покрыть
Для тканей с покрытием самое важное — это покрытие. ТПУ-ламинированная ткань с толстой пленкой сваривается надежно, а ткань с очень тонким покрытием может не хватить материала на стыке для образования прочного шва. Это одна из причин, по которой две ткани, описанные одними и теми же словами, могут по-разному вести себя на сварочном аппарате. НашРуководство по водонепроницаемому материалу ТПУболее подробно освещает материальную сторону.
RF-сварные швы против прошитых, проклеенных и клееных швов
Высокочастотная сварка
Сшитый
Сшито и проклеено
Клееный
Дырки в шве
Никто
По одному на каждый стежок
Покрытый лентой
Никто
Водонепроницаемость с течением времени
Да, шов из одного материала.
Нет
Пока лента не поднимется
Пока клей не состарится
Герметичный
Да
Нет
Редко
Иногда
Свобода дизайна
Ограничено формой матрицы
Очень высокий
Высокий
Умеренный
Работает на ткани без покрытия.
Нет
Да
Да
Зависит от клея
Ничто из этого не делает вышивку хуже в целом. Швы — правильный выбор для карманов органайзеров, ремней, набивки и всего, что находится за пределами водонепроницаемой оболочки, а наши швейные линии столь же опытны, как и наши сварочные линии. В лучших водонепроницаемых сумках используются как сшитые узлы для структуры и комфорта, так и сварные швы там, где вода не должна проникать. Наша статья окак на самом деле изготавливаются сварные и сшитые сумкипоказывает, как эти два продукта сочетаются в одном продукте.
Радиочастотная сварка против ультразвуковой сварки и сварки горячим воздухом
Ультразвуковая сварка использует высокочастотную механическую вибрацию, а не электрическое поле. Он быстрый и работает с некоторыми материалами, которые не реагируют на радиочастотное воздействие, но лучше всего подходит для небольших, точечных или непрерывных узких швов. Сварка горячим воздухом и горячим клином расплавляет поверхность снаружи и позволяет соединить неполярные материалы, такие как полиэтилен, что делает их обычными для геомембран большого размера и некоторых брезентов. Для пакетов из ПВХ или ТПУ обычно предпочтительнее высокочастотная сварка, поскольку она нагревает соединение равномерно по всей его толщине, позволяет получить широкие, равномерные швы сложной формы за одно нажатие и оставляет поверхность материала практически незаметной.
Что делает сварку неудачной
Течь сварного шва почти всегда возникает по одной из немногих причин. Недоварка происходит, когда мощность или время слишком малы: шов выглядит закрытым, но слои склеились только на поверхности и отслаиваются под нагрузкой. Прогорание или искрение происходят, когда мощность слишком высока или отсутствует буфер, в результате чего остается тонкая, обожженная или перфорированная линия. Загрязнения, такие как пыль, антиадгезив или пластификатор на поверхности, препятствуют правильному сращиванию слоев. А изменение материала, даже другая партия или цвет той же ткани, может сместить правильные настройки настолько, что ослабит шов, если машина не пройдет повторную проверку.
Большинство этих дефектов незаметны при обычном взгляде, поэтому сварные изделия нуждаются в разрушающих испытаниях на образцах и испытаниях под давлением или погружением на готовых изделиях. Наш гид пораспространенные дефекты радиочастотной сваркипоказывает, как каждый из них выглядит, когда шов разрезан.
Прочный сварной шов, недоплавленный сварной шов и прожог — бок о бок.
Как проверяются радиочастотные сварные швы
Тестирование начинается перед производством. Когда устанавливается новый материал или штамп, изготавливаются образцы сварных швов и раздвигаются на тестере на растяжение для измерения прочности соединения — силы, необходимой для раскрытия шва. Хорошая сварка разрывает материал рядом со швом, а не разделяет его вдоль него. Наша лабораторная статьяЧисло, которое определяет, является ли сварной шов сварным швомподробно объясняет этот тест.
В ходе производства каждый заказ проходит IQC входящей ткани, IPQC на сварочной линии с регулярными проверками образцов и OQC готовой продукции, при этом по запросу возможна проверка сторонней организацией SGS или QIMA. Испытания готового продукта соответствуют рейтингу, присвоенному продукту: испытание под сильным дождем и водоструйным испытанием для продуктов с классом IPX5 или IPX6 и испытание на полное погружение в воду продолжительностью более 2 часов для продуктов с классом IPX7 или IPX8. Прочность на разрыв, истирание, воздействие солевого тумана на фурнитуру, испытание на нагрузку более 1500 циклов и испытание молнии на усталость до 3000 циклов завершают стандартную программу, а также проверку устойчивости цвета и разницы в цвете по утвержденному образцу.
Для герметичных и воздухонепроницаемых изделий наиболее показательный тест является и самым простым. Наша стандартная процедура проверки клиента включает распаковку, вакуумную экстракцию, 24-часовую статическую выдержку и определение утечки воздуха. Если продукт по-прежнему сохраняет свою форму через 24 часа, ни один из его сварных швов, затворов или клапанов не протекает, включая медленные утечки, которые можно пропустить при кратковременном тесте на погружение.
Где используется радиочастотная сварка
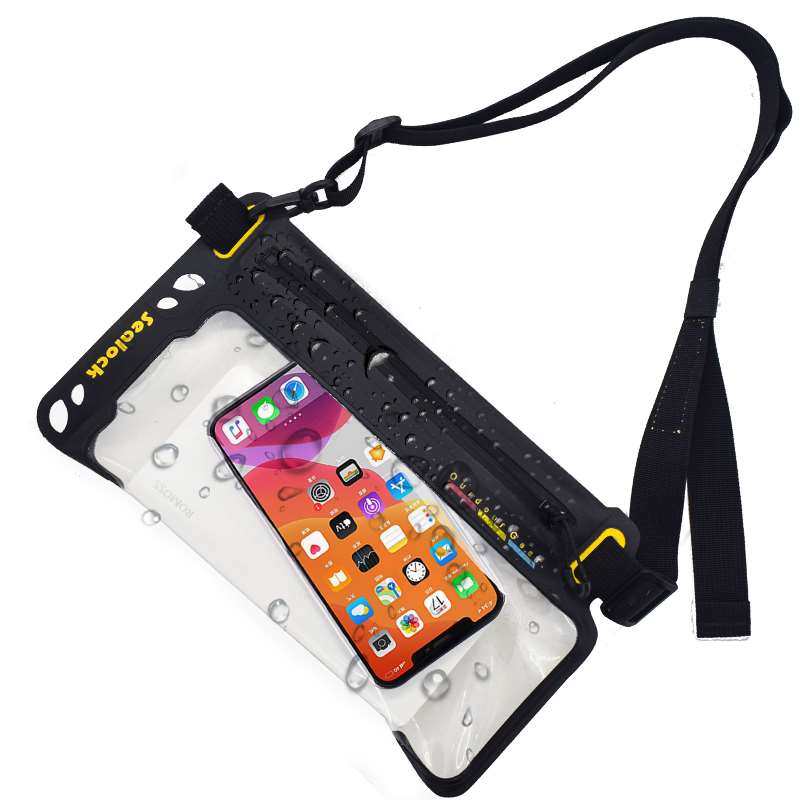
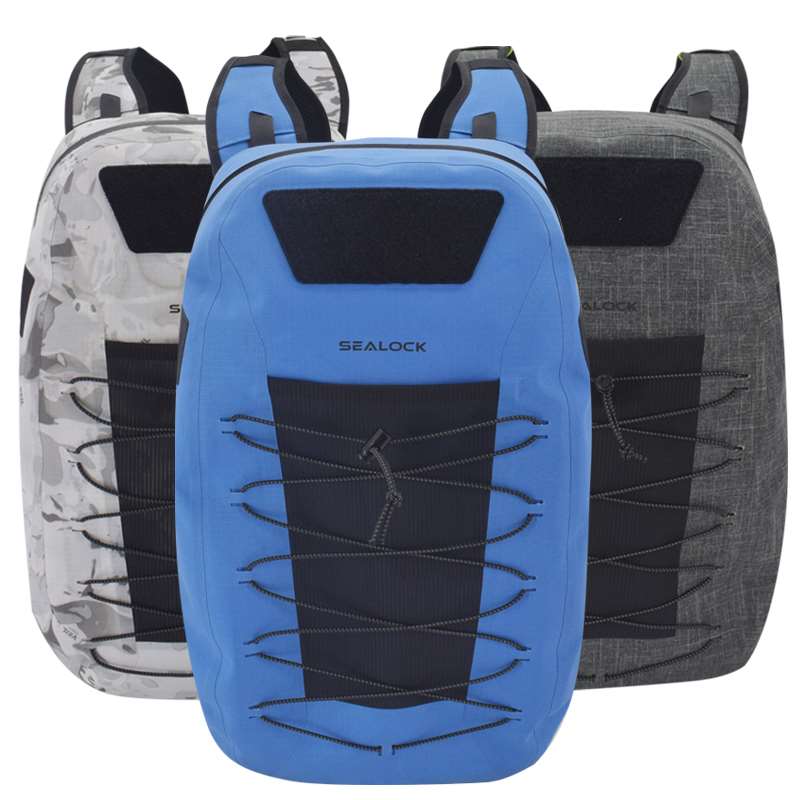
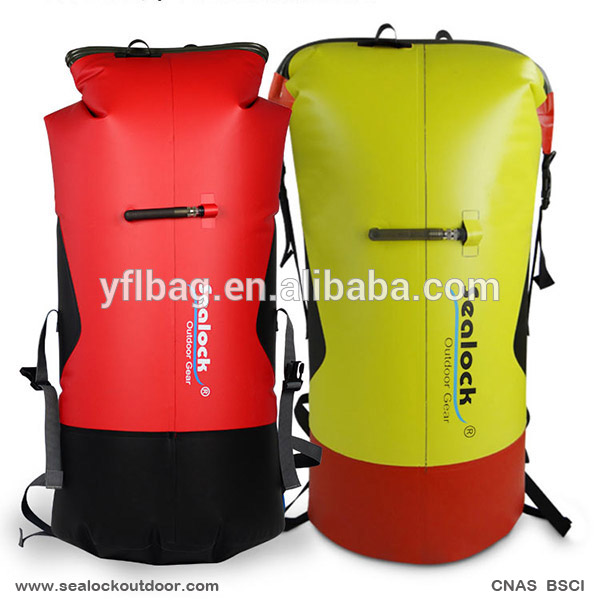
Чаще всего используется снаряжение для активного отдыха и плавания: сухие сумки, водонепроницаемые рюкзаки и дорожные сумки, сумки для каяков и лодок, сумки для мотоциклов и велосипедов, водонепроницаемые сумки для телефонов и компрессионные сумки. В мягких охладителях используются сварные корпуса и вкладыши, поскольку сварной вкладыш не пропускает талую воду и не имеет швов, задерживающих грязь и запахи. Помимо мешков, тот же процесс производит пакеты для медицинских жидкостей и крови, надувные лодки и игрушки, плавательные буи, брезенты и чехлы для грузовиков, а также широкий спектр военной и правительственной продукции, включая баллоны для топлива и воды, надувные укрытия, водонепроницаемые чехлы для оборудования и защитные мешки, где воздухонепроницаемые швы и устойчивость к теплу, холоду и давлению имеют важное значение.
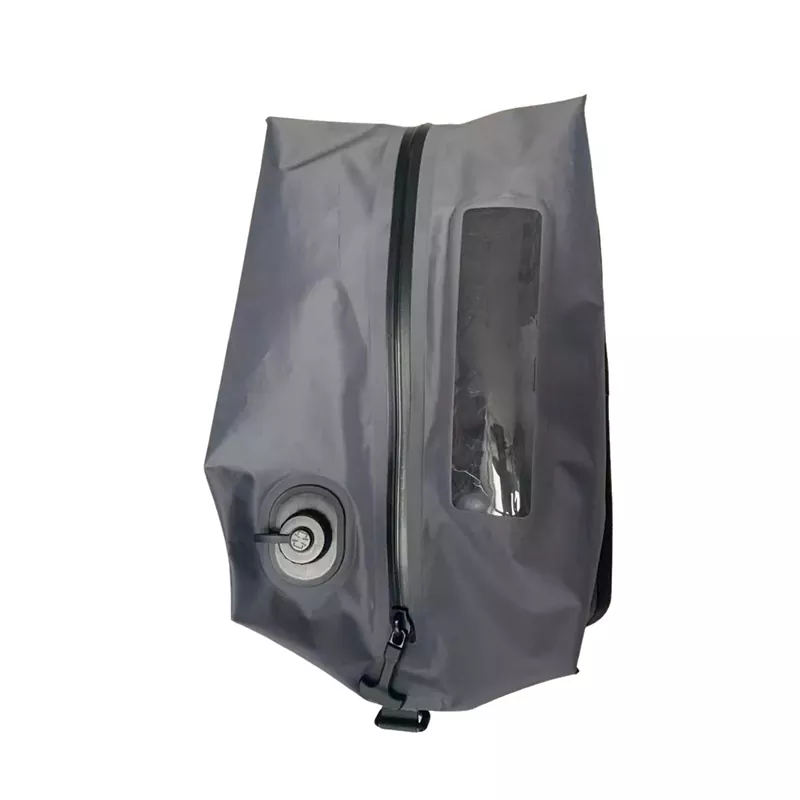
Ламинат ТПУ, сварной корпус, сварное окно и крепление насоса
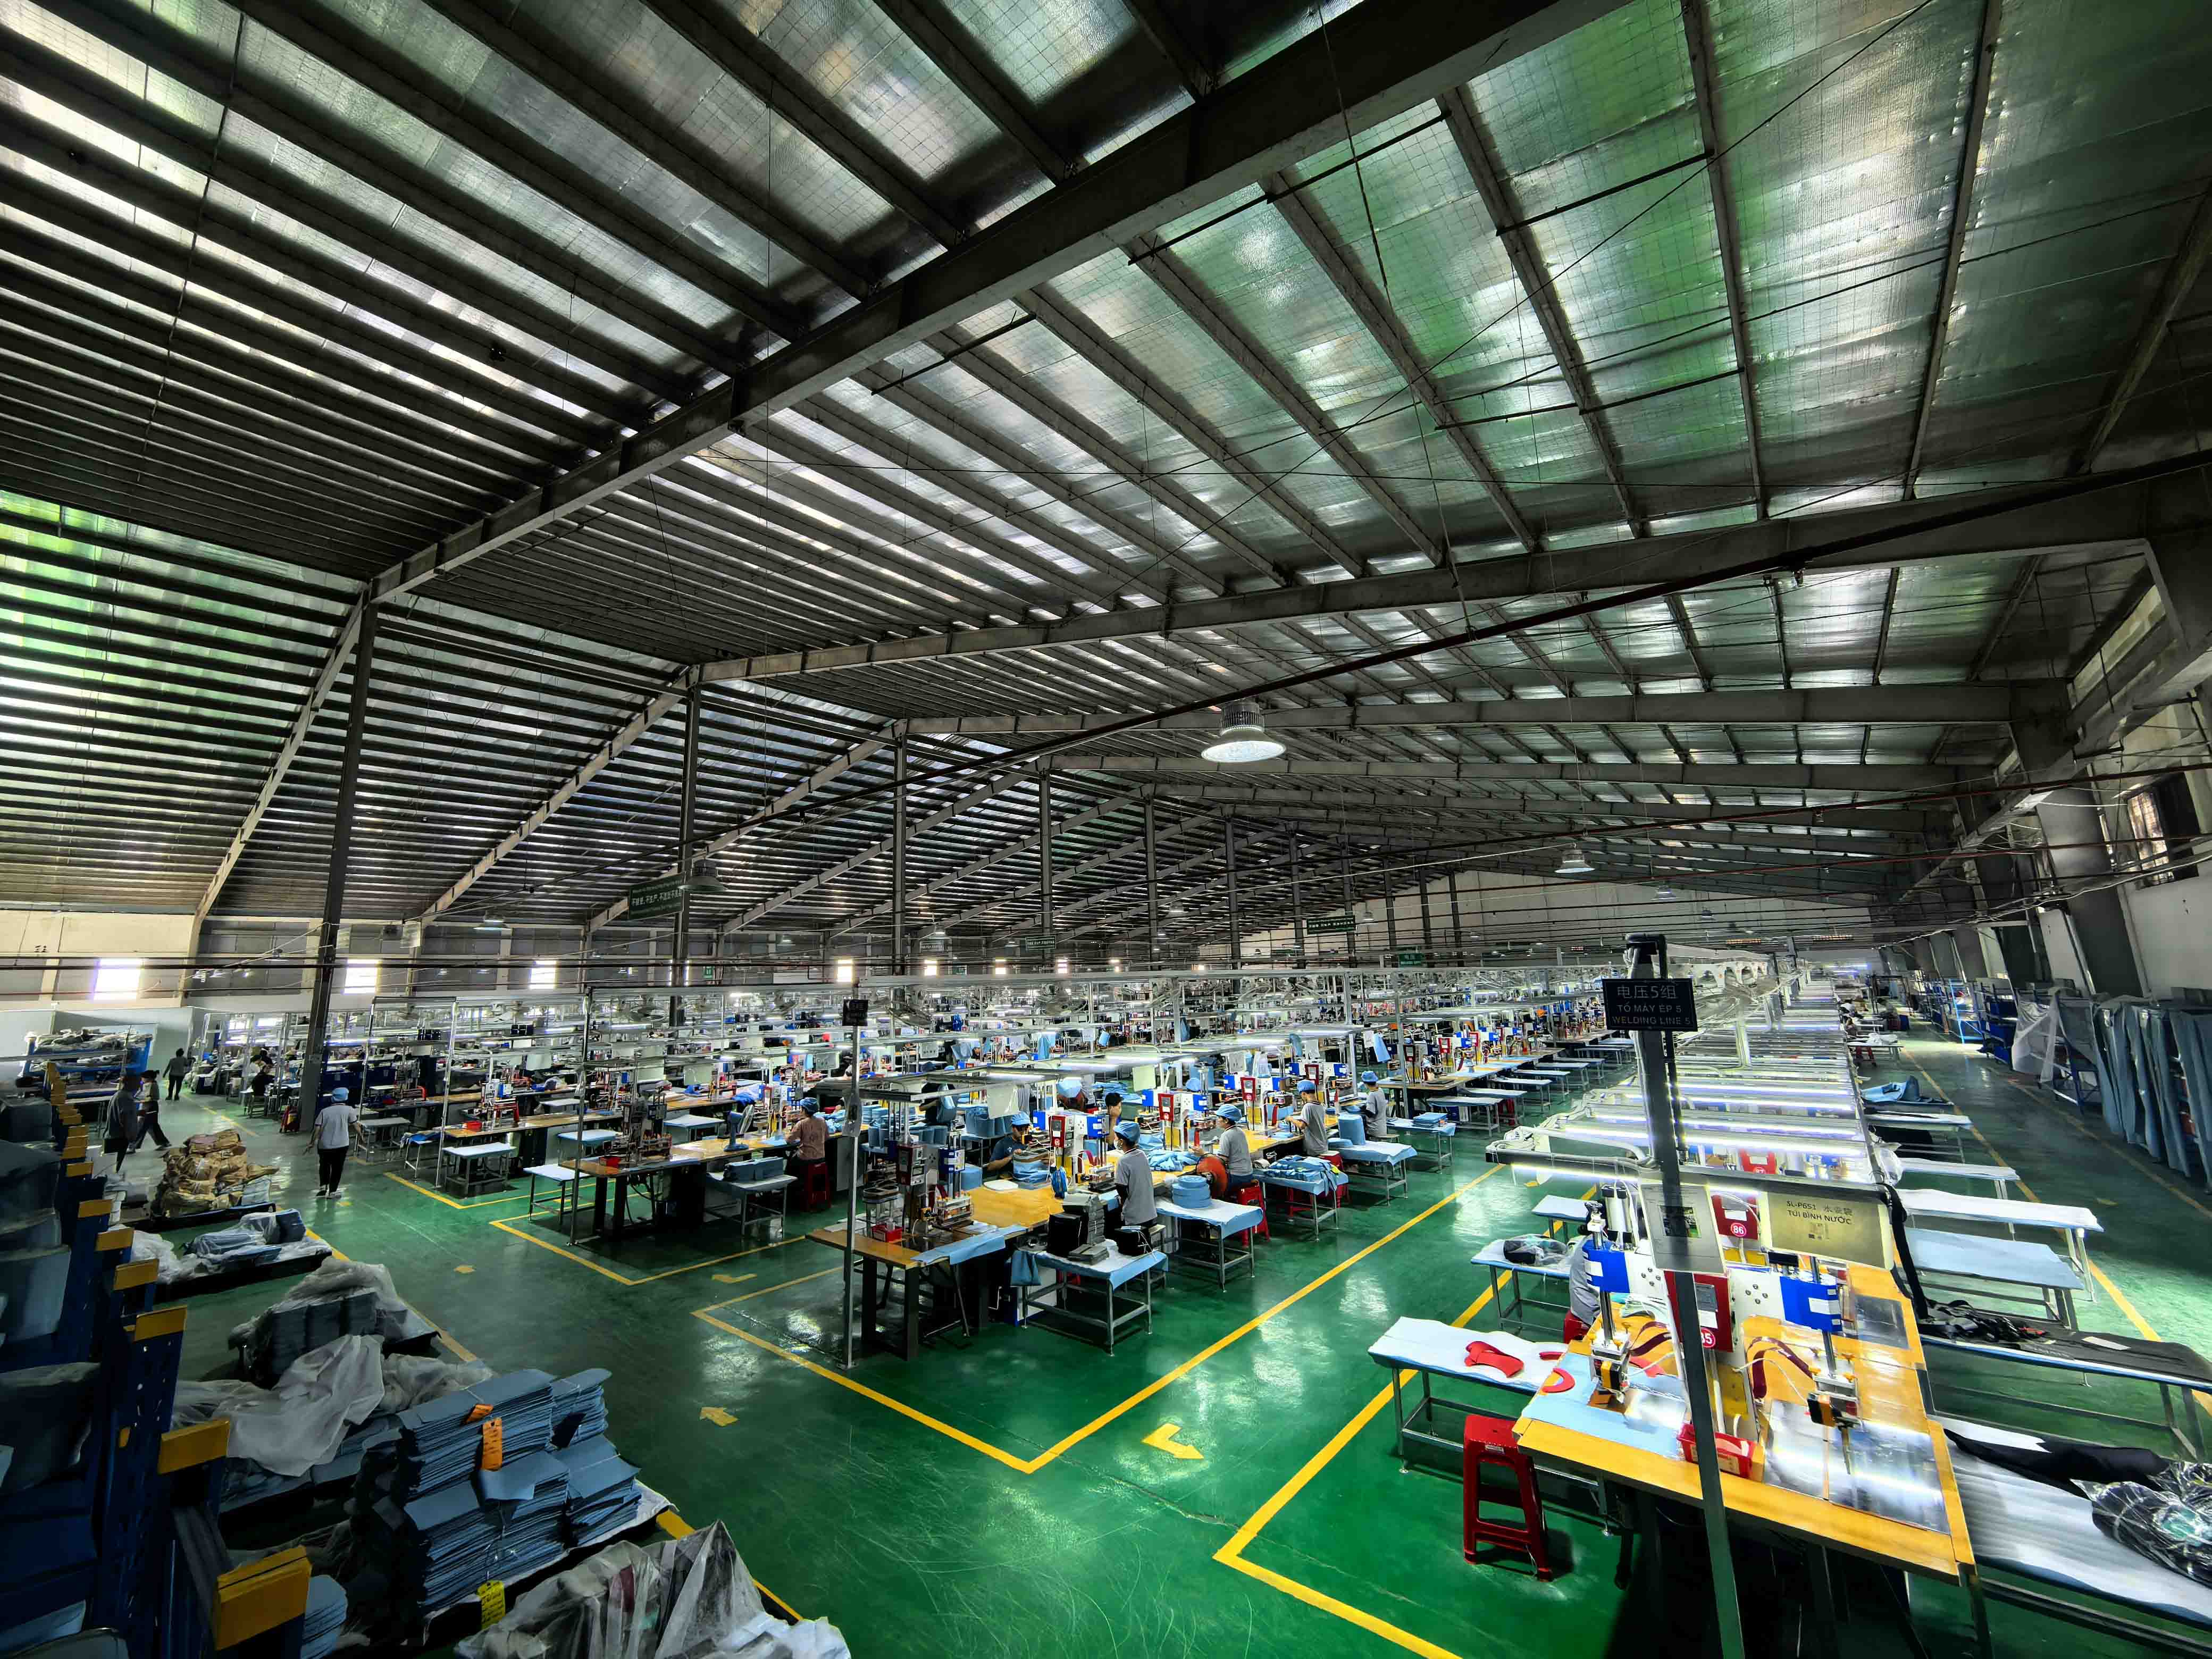
Высокочастотный сварочный аппарат из Вьетнамской производственной линии
Как оценить поставщика радиочастотной сварки
Попросите показать сварочные аппараты и штампы для вашего продукта, а также спросите, как параметры записываются и повторно проверяются при изменении материала. Запросите результаты прочности соединения на образцах сварных швов, а не только на готовой продукции. Проверьте, есть ли у фабрики собственные швейные мощности, ведь почти в каждом сваренном мешке есть еще и сшитые детали, и поставщик, который передает то или другое по субподряду, меньше контролирует результат. Наконец, спросите, как готовая продукция проверяется на соответствие рейтингу, указанному на этикетке, и можете ли вы самостоятельно пройти тот же тест по прибытии. Наша разбивкаот чего зависит стоимость водонепроницаемой сумкиобъясняет, как затраты на штампы и оснастку вписываются в предложение.
Часто задаваемые вопросы
Радиочастотная сварка — это то же самое, что и высокочастотная сварка?
Да. RF (радиочастотная) сварка, ВЧ (высокочастотная) сварка и диэлектрическая сварка — это разные названия одного и того же процесса.
Являются ли радиочастотные сварные швы водонепроницаемыми?
Да. Правильно выполненный сварной шов соединяет два слоя в один кусок материала, поэтому не остается отверстий для прохождения воды. Водонепроницаемость готового продукта также зависит от его закрытия и других отверстий, поэтому продукты тестируются в целом.
Радиочастотная сварка прочнее сшивания?
Да, для защиты от воды и воздуха. При хорошей сварке материал рядом со швом обычно рвется до того, как отделится сам шов. Сшивание остается лучшим выбором для несущих ремней и мягких деталей за пределами водонепроницаемой зоны, поэтому их часто комбинируют.
Можно ли сваривать нейлон или полиэстер радиочастотной сваркой?
Не самостоятельно. Тканый нейлон и полиэстер становятся пригодными для сварки, когда они покрыты или ламинированы ТПУ или ПВХ, и именно покрытие образует сварной шов.
В чем разница между радиочастотной сваркой и ультразвуковой сваркой?
Радиочастотная сварка нагревает полярные пластмассы изнутри с помощью электрического поля и позволяет получить широкие швы за один пресс. Ультразвуковая сварка использует механическую вибрацию и подходит для меньших или более узких швов, а также для некоторых материалов, которые невозможно сваривать с помощью RF.
Почему некоторые сварные швы протекают?
Обычными причинами являются недоплавление из-за слишком малой мощности или времени, прожог из-за слишком большой мощности, загрязнение поверхности или смена материала без повторной проверки настроек машины. Все они выявляются путем испытаний на прочность соединения образцов и испытаний на герметичность готовых изделий.
Каков минимальный заказ для изготовленной на заказ сумки, сваренной радиочастотной сваркой?
Стоимость большинства наших сварных пакетов начинается с 300 штук каждого типа, а некоторых — с 500. Для новой формы требуются собственные сварочные штампы, что является единовременной стоимостью, включенной в предложение. Изготовление образцов обычно занимает 7–15 дней, а массовое производство — 30–45 дней.
Можете ли вы разместить наш логотип на сварной сумке?
Да. Трафаретная печать, термоперенос, сварные заплаты и высокочастотное тиснение, при котором логотип вдавливается в материал с помощью штампа, — все это работает на сварных изделиях из ПВХ и ТПУ.
Работа с заводом высокочастотной сварки
Если вы разрабатываете сварное изделие, пришлите нам свои чертежи, образцы или техническое задание. Порекомендуем материал и конструкцию шва, изготовим штампы и подготовим образцы для испытаний. Свяжитесь с нами по адресуinfo@sealock.com.hkили позвоните по телефону +86-769-82009361.
Для брендов, поставляющих профессиональное водонепроницаемое снаряжение для активного отдыха, возможности радиочастотной сварки партнера-производителя имеют такое же значение, как и технологический дисциплина, лежащая в ее основе. В этой статье рассматриваются инженерные параметры, которые определяют, дает ли радиочастотная сварка стабильные результаты с нулевыми утечками в производственном масштабе: физика внутреннего молекулярного нагрева на частоте 27,12 МГц по сравнению с поверхностным термическим соединением, узкое калибровочное окно, необходимое при сварке высокопрочного ТПУ 840D, три переменных процесса, которые отделяют контролируемую производственную среду от нестабильной, а также то, что на самом деле подтверждают испытания гидростатическим давлением 1,0 бар о готовом сварном шве.
Большинство проблем с водонепроницаемыми изделиями начинаются не с ткани. Они начинаются со шва. В этой статье рассматриваются практические и инженерные различия между радиочастотной сваркой и традиционным швом для уличного снаряжения, включая водонепроницаемость под давлением, долговечность в условиях циклов полевых напряжений, совместимость материалов, реальные производственные затраты и конкретные сценарии, в которых каждый метод является правильным выбором. Включает таблицу прямого сравнения и руководство для OEM-покупателей по оценке возможностей конструкции шва производителя.
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик