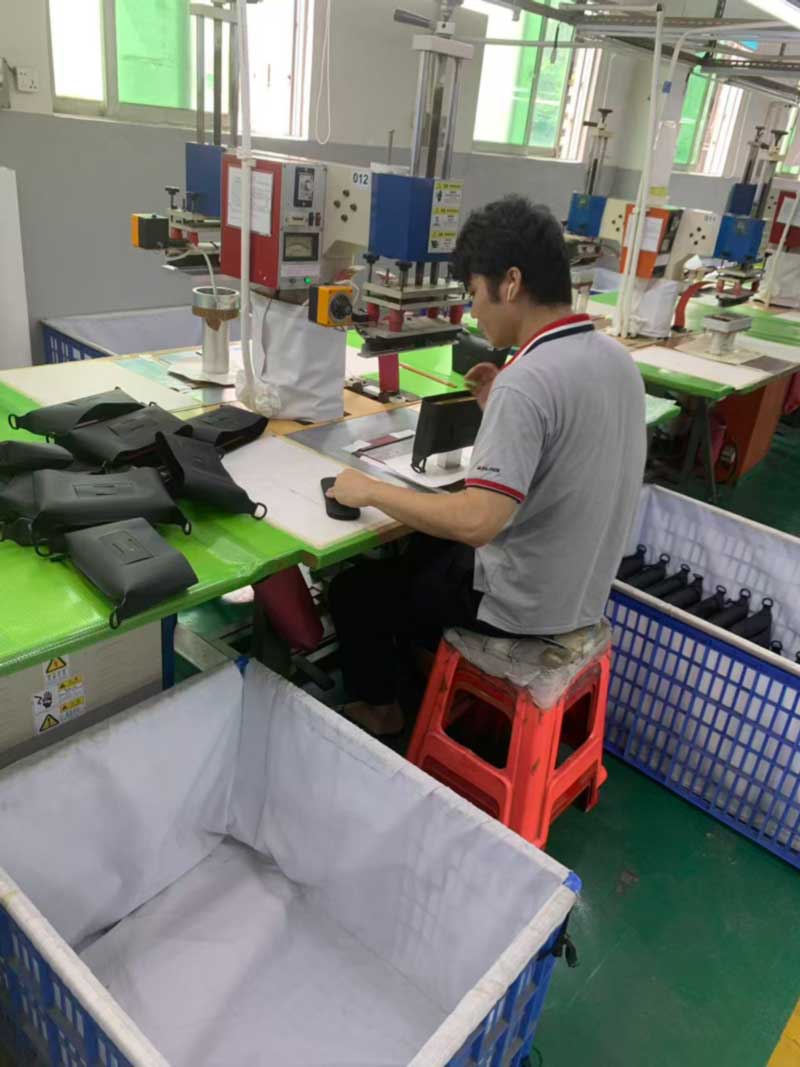
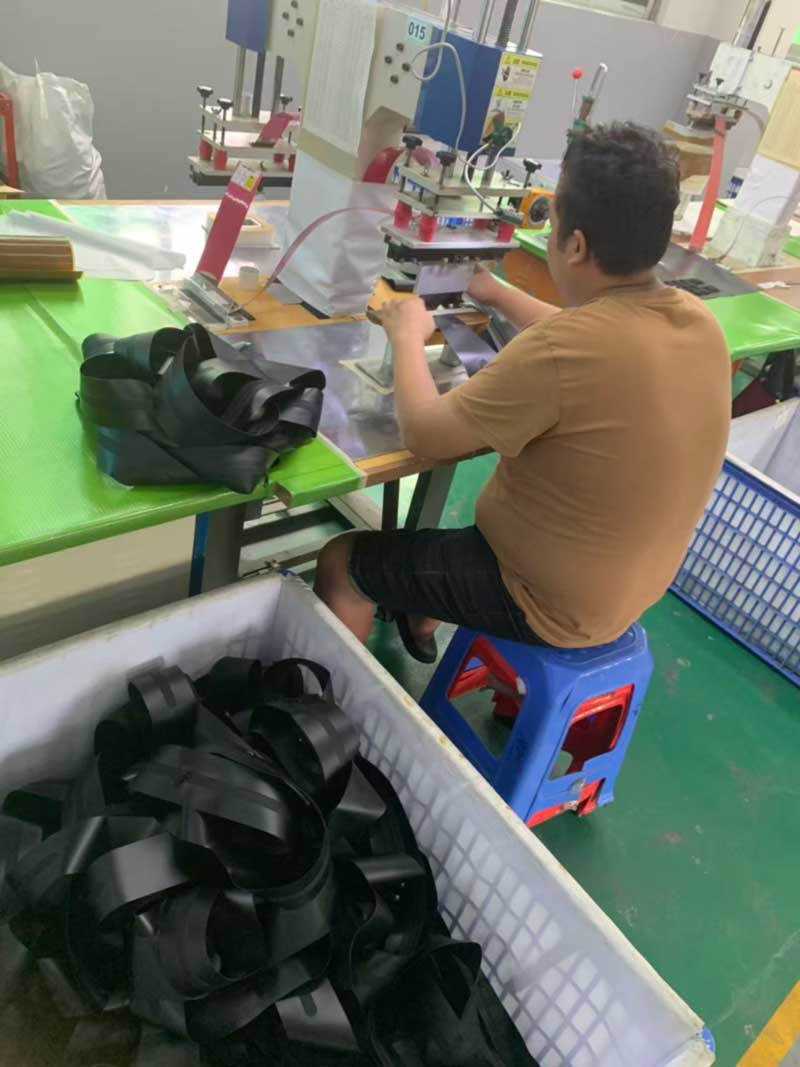
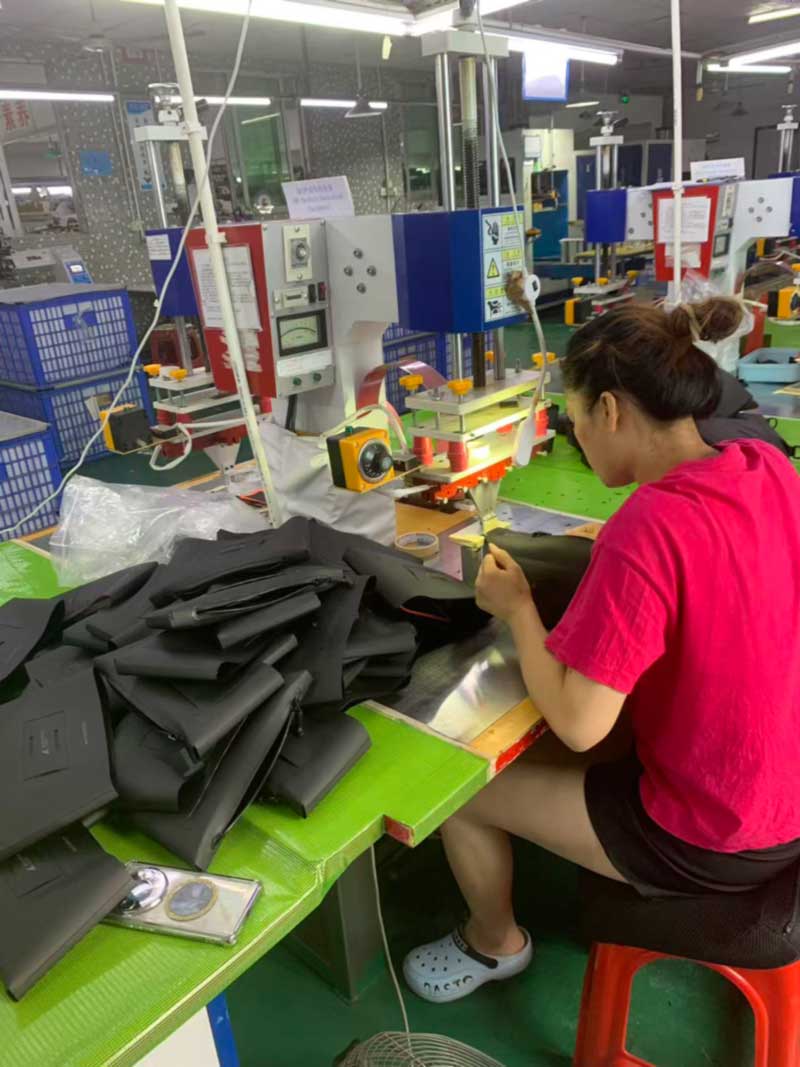
Встаньте во главе нашего сварочного цеха и посчитайте станции. Каждый из них имеет номер, нанесенный по трафарету на машине — 011, 012, 015, 020, 021 — свою собственную матрицу, зажатую в прессе, свой лоток с компонентами и свой собственный бункер с подкладкой под ловушкой готовых деталей. Никто из них не делает сумку. Каждый из них делает свой кусочек.
Эту часть сварных конструкций редко видят покупатели, и именно она определяет время выполнения заказа, стоимость оснастки и то, почему сварное изделие не может быть оценено по фотографии.
Каждая станция оснащена собственной матрицей, собственным лотком для компонентов и собственным бункером. Никто из них не собирает целую сумку.
Сшитые сумки собираются из панелей; сварные мешки собираются из деталей
Обычный сшитый рюкзак состоит из плоских панелей, соединенных на машине, и большинство его мелких деталей — ручка, D-образное кольцо, компрессионная петля — добавляются путем пришивания тесьмы к панели по мере ее соединения. Руки оператора и припуск на шов определяют местоположение.
Сварная конструкция таким образом не работает. Сварной шов требует равномерного давления и равномерной выдержки по всей своей площади, а это означает, что каждая деталь должна располагаться ровно внутри высечки для этой детали. Ручка анкерной платформы представляет собой одну матрицу. Монтажная заплата с D-образным кольцом — еще один вариант. Мягкая задняя панель с вентиляционными каналами — это еще одно, как и каждая лямочная петля, приваренная к лицу, каждое усиление на конце молнии, каждая опорная пластина.
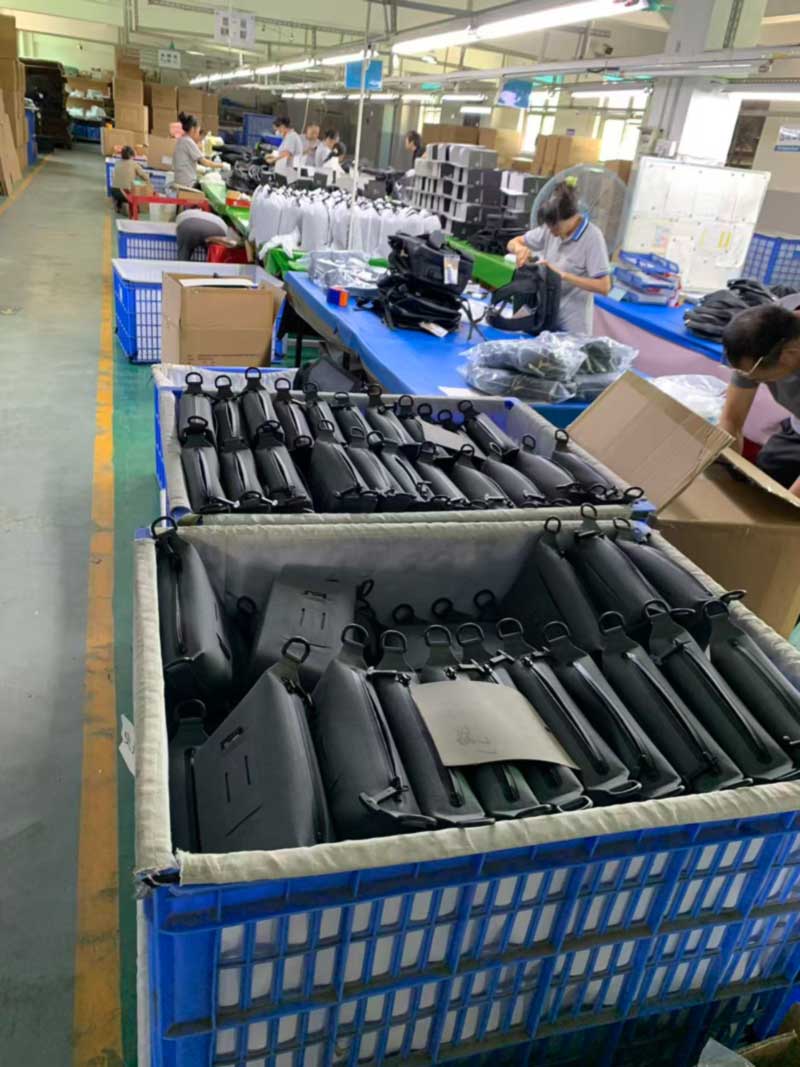
Пересчитайте их в упаковке среднего размера, и перед окончательной упаковкой вы получите от двадцати до тридцати сварных узлов, каждый из которых производится на своей собственной станции, каждый накапливается в своем собственном бункере, и все они должны прибыть на окончательную сборку в согласованных количествах. Контейнеры, стоящие по проходу, не являются хранилищем. Это незавершенная работа по сборке, которая является параллельной, а не линейной.
Петли лямок и анкерные заплаты привариваются партиями перед панелями, к которым они будут крепиться.
Что это означает для оснастки, отбора проб и минимального заказа
Из этого следуют три практических следствия, которые объясняют большинство вопросов, которые покупатели задают нам на этапе предложения.
Во-первых, инструмент. Для каждой новой геометрии объекта требуется матрица. Пакет, который повторно использует существующие геометрии анкеров и петель, почти не содержит новых инструментов; упаковка, в которой представлены собственные формы фурнитуры, другой профиль ручки и новый рисунок каналов на задней панели, содержит несколько штампов до того, как появится первый образец. Вот почему две сумки, которые выглядят одинаково сложными, могут иметь совершенно разную цену, и почему мы заранее спрашиваем, какие детали действительно специфичны для бренда, а какие просто являются версией, показанной на эталонной фотографии.
Во-вторых, время выборки. Наше стандартное окно выборки составляет от 7 до 15 дней, и попадание программы в этот диапазон почти полностью зависит от инструментов, а не от сборки. Вырезание и проверка кубика занимает несколько дней; сборка образца занимает несколько часов.
В-третьих, минимальный объем заказа. MOQ от 300 штук на большинстве моделей – это не произвольная торговая площадка. Это момент, когда установка штампа, утверждение первой детали и переналадка линии на двадцати с лишним станциях амортизируются до разумных затрат на единицу продукции. Ниже этого значения стоимость установки одной сумки растет быстрее, чем ожидает большинство покупателей.
Обратной стороной является то, что, как только штампы существуют, повторные заказы выполняются быстро и последовательно. Станция каждый раз выполняет один и тот же цикл сварки, а не полагается на то, что оператор воспроизводит припуск на шов на глаз, поэтому сварные программы обычно показывают меньшие различия между производственными циклами, чем сшитые эквиваленты.
Деталь, которая не может сидеть ровно в штампе, не может быть сварена — геометрия определяет инструмент до того, как конструкция будет зафиксирована.
Детали, которые сами по себе являются продуктами
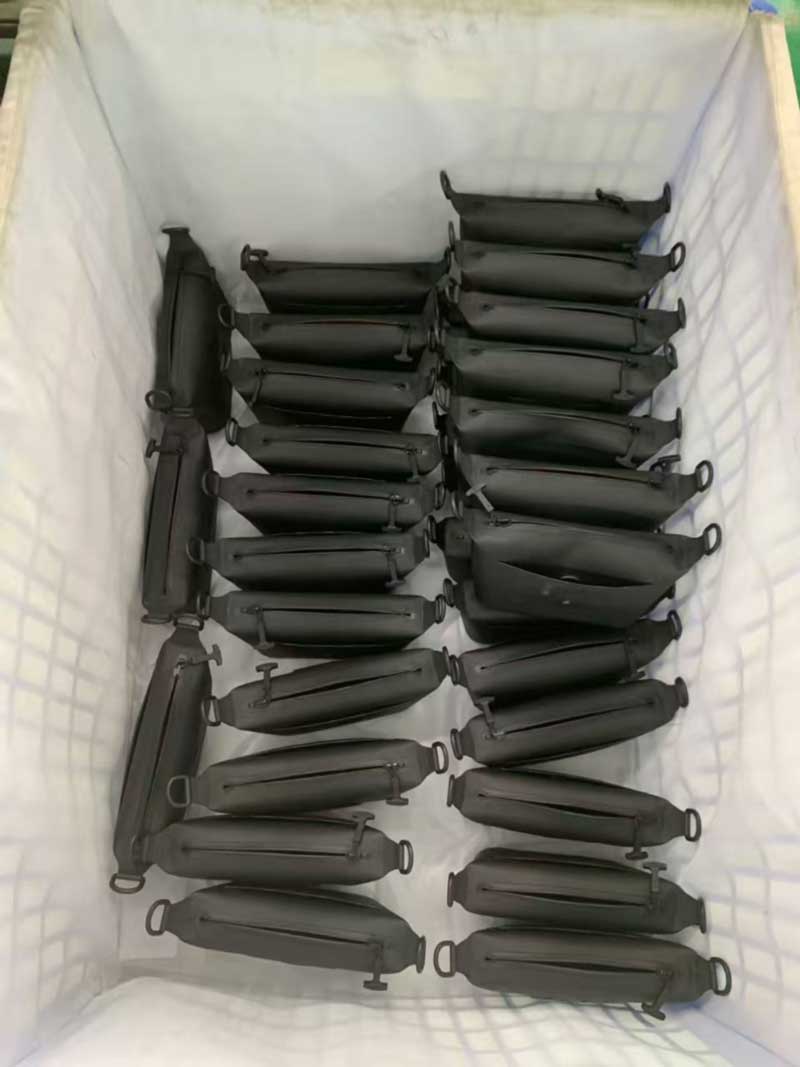
Не все на полу является компонентом. Те же станции, которые приваривают анкерные заплаты, также производят целые небольшие изделия — сварные стропы для бутылок, технические сумки, конические футляры для строп — которые сходят с линии в виде готовых узлов, а не узлов.
Об этом стоит упомянуть, потому что бренды часто их недооценивают. Небольшой сварной аксессуар несет в себе почти такую же нагрузку по инструментам, как и большой: для него все еще нужны штампы, все еще требуется первичное одобрение, все еще нужен собственный цветовой стандарт. Чего он не требует, так это труда по сборке, поэтому аксессуары часто являются для бренда наиболее эффективным способом расширить коллекцию, а также почему предложение одного аксессуара за небольшую часть цены рюкзака редко отражает то, сколько на самом деле стоит его установка.
Готовые сварные стропы — с тех же станций, что производят комплектующие для более крупных вьюков.
Три клиента, три совершенно разные упаковки, один день
В дальнем конце этажа группа упаковки 1 одновременно запускала три программы, и разница между ними дает полезную картину того, что на самом деле означает «готовность к розничной торговле».
Одна программа упаковывается в складные картонные коробки с печатью и отдельным белым мешком для пыли на шнурке на каждую единицу — презентация на розничной полке, где коробка является частью впечатления от продукта. Второй упаковывается в почтовые пакеты с печатью, на которых нанесены идентификационные и нормативные маркировки продукта, предназначенные для доставки напрямую потребителю, когда первое, к чему прикасается покупатель, — это сам пакет. Третий упаковывается в простые отдельные полиэтиленовые пакеты внутри экспортных коробок с собственной маркировкой покупателя и предназначен для распределительного центра, а не на пороге дома.
Одна и та же фабрика, одна и та же неделя, три разных определения готового продукта. У каждого из них свой список компонентов, своя логика подсчета и свои режимы отказа, и ни один из них не терпит импровизации в конце пробега. Компоненты упаковки заказываются и комплектуются в соответствии с производственным планом точно так же, как и ткань для кузова, поскольку комплектный контейнер, за исключением мешков для сбора пыли, не является контейнером, который можно транспортировать.
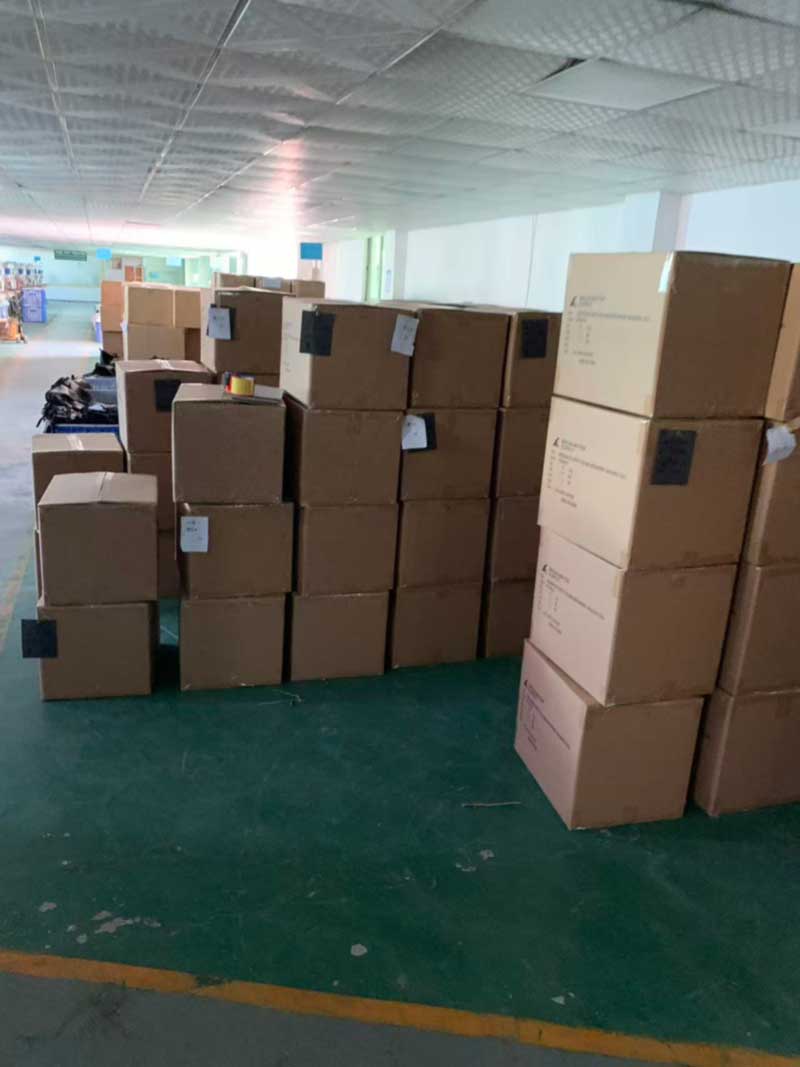
Группа упаковки 1: розничные картонные коробки, мешки для пыли поштучно и два других формата упаковки, которые будут расфасованы в тот же день.
Там, где сварочный цех соответствует нашему собственному диапазону сжатия
Приведенная выше логика сборки также объясняет, почему наша собственнаякомпрессионный мешок со встроенным насосомвыглядит так, как есть. Корпус насоса не помещается в карман и не зашивается; он приваривается непосредственно к панели кузова на специальной станции с высечкой вокруг профиля корпуса, что позволяет герметизировать интерфейс, а не просто закрывать его.
То же самое относится и к клапану наверсия с ручным насосоми сварная оконная рама на обоих. Каждая из них представляет собой отдельную станцию, отдельную матрицу и отдельную поточную проверку, и каждая из них проверяется на готовом продукте с помощью нашей стандартной процедуры вакуумного хранения — вакуумирование, выдержка в течение двадцати четырех часов, определение любых потерь воздуха.
Картонные коробки, маркированные в соответствии со спецификациями покупателя, подготовлены для самовывоза.
Для покупателей, указывающих сварную программу
Полезный вывод для всех, кто занимается разработкой вместе с нами, — рассматривать геометрию элементов как фактор затрат на том же уровне, что и материал и производительность. Повторное использование проверенной геометрии якоря или петли там, где у бренда нет четкого представления об этом, и расходование бюджета на оснастку на две или три действительно отличительные детали позволяют создать лучший продукт в более короткие сроки, чем равномерное распределение новинки по каждой части сумки.
Компания Sealock уже более 20 лет производит сварное водонепроницаемое оборудование, используя высокочастотную сварку и собственное шитье, работая бок о бок в Дунгуане и на нашем предприятии в Хошимине, поэтому покупатели могут выбирать происхождение, соответствующее их тарифной позиции, без пересмотра спецификации. Стандартные условия: FOB Гуандун, 7–15 дней для отбора проб, 30–45 дней для массового производства и минимальный заказ от 300 штук для большинства моделей, с контрольными точками IQC, IPQC и OQC в стандартной комплектации, а проверка SGS или QIMA доступна по запросу. Розничные картонные коробки, мешки для пыли, печатные почтовые конверты, бирки и маркировка коробок, указанная покупателем, обрабатываются собственными силами.
Для получения чертежей, образцов или коммерческого предложения свяжитесь с нами по адресу:info@sealock.com.hk.
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик